
- 2026.09.29 技術情報 製造技術
-
ゴム成形のショート・バリ対策|金型の不具合原因と予防保全
司ゴム電材の松川です。いつもコラムをご覧いただきありがとうございます。
ゴム製造現場では、成形品の外観・寸法不良や耐久性低下などのトラブルが日常的に発生します。不具合時には成形条件(温度・圧力・加硫時間など)で対応しがちですが、根本原因が金型の設計・加工精度・経年劣化・メンテナンス不足にあるケースは少なくありません。 今回は主な不具合現象毎の原因と対策、予防保全について紹介させていただきます。
ゴム成形品質を左右する「金型」の重要性
ゴム製品の品質は、材料配合や成形・加硫条件に加え、金型の状態に大きく左右されます。金型起因のトラブルは、外観不良にとどまらず、寸法精度・シール性・製品寿命・金型寿命の低下に直結します。成形条件の無理な調整は金型への負担を増やし、事態を悪化させる恐れもあります。
不具合発生時は成形条件だけでなく、金型の摩耗・汚れ・排気・合わせ面のアタリなどを体系的に確認することが重要です。代表的な不具合と対策、耐用ショット数(寿命)の考え方、長寿命化に向けた具体的なメンテナンス手法を解説します。
金型起因の代表的トラブルと対策
| 不具合現象 | 主な症状 | 金型起因の主な原因 | 金型側での主な対策 |
|---|---|---|---|
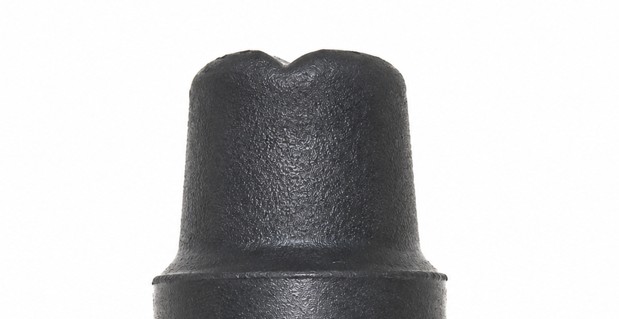
| 充填不足(ショートショット) | ゴムが端まで行き渡らず、末端や薄肉部が欠ける |
・ガスの閉じ込めによるゴムの進行阻害 ・ゲート・流路(ランナー)の狭小化や流動抵抗 |
・ガス抜き(ベント)溝の追加・再設計 ・オーバーフロー(逃げ道)の設置 ・ゲート径拡大・ランナー形状の見直し |
| 焼け(バーニング) | 表面が焦げたように茶〜黒色に変色・粉化する |
・断熱圧縮(ディーゼル現象)による瞬間的高温 ・キャビティ内の通気性不足 |
・ガス抜き溝の拡張(幅広化・深さ最適化) ・真空引き機構の導入・排気回路の改修 ・キャビティ・通気路の清掃(デポジット・油分除去) |
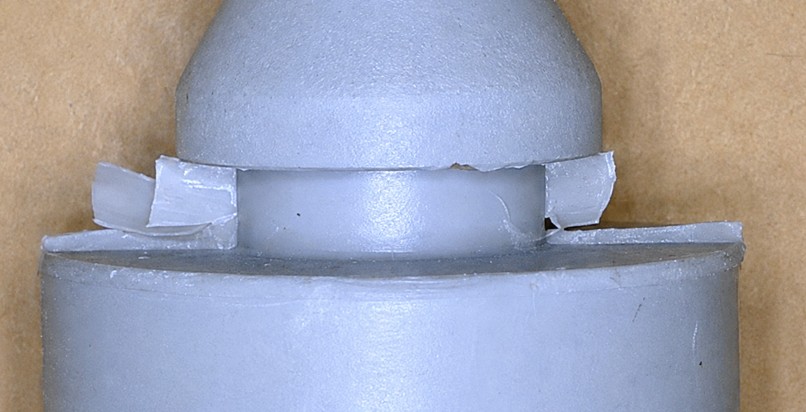
| バリ厚・バリ残り | バリが厚くなる、または製品と一体化してちぎれない |
・成形時のゴム圧による型浮き・変形 ・くい切り(ランド)部の摩耗・エッジの丸み ・合わせ面の打痕・異物噛み込み |
・合わせ面(P.L 面)の研磨・アタリ修正 ・バリ溝(逃げ溝)の拡張 ・合わせ面の再加工、またはパーツ交換 |
| 食い違い(段ズレ) | 上型・下型の位置がズレ、P.L 部に段差が生じる |
・ガイドピン・ブッシュの摩耗・ガタつき ・加熱時の金型熱膨張差の考慮不足 |
・ガイドピン・ブッシュの交換および隙間再調整 ・インロー構造(凹凸嵌合)の強化・設置 |
| 離型不良・ちぎれ | 開型・脱型時に型にくっついて破れる・剥がれない |
・抜き勾配(テーパー)の不足 ・アンダーカット構造や角部の応力集中 ・キャビティ表面の腐食・荒れ(ピッチング) |
・壁面への抜き勾配の追加・付与 ・テフロンコーティングや硬質クロムメッキの施工 ・角部への R(丸み)付与による応力分散 |
-
バリ
-
ショート
ゴム金型の「寿命」と耐用ショット数の算出・判断基準
ゴム金型の「寿命」とは、破損だけでなく、要求される寸法精度・外観・バリ仕上がりなどの品質限界を維持できなくなった時点(オーバーホール時期)を指します。
金型材質別の耐用ショット数目安
耐用ショット数は、使用鋼材、成形方法(圧縮・トランスファー・射出)、ゴム材料によって変化します。一般的な目安は以下の通りです。
| 金型材質 | 耐用ショット数(目安) | 材質特性および主な用途 |
|---|---|---|
| アルミ(試作型) | 100 〜 500 ショット | 加工性に優れるが柔らかく、プレス圧で「くい切り部」が急速に潰れる。試作・極小ロット向け。 |
| S50C(未処理炭素鋼) | 5,000 〜 20,000 ショット | 安価だが摩耗に弱く、水分で錆が発生しやすい。小〜中ロット向け。 |
| S50C + 硬質クロムメッキ | 30,000 〜 100,000 ショット | メッキ層により耐摩耗性・離型性が向上。被膜維持期は高精度を確保可能。 |
| NAK80 / 焼入れ鋼(SKD11 等) | 100,000 〜 300,000 ショット以上 | 高硬度で耐摩耗性・耐圧性にすぐれる。精密加工品や長期間の大ロット量産向け。 |
寿命を左右する 3 つの物理・化学的要因
摩耗(物理的・化学的サンドペーパー効果):配合されているカーボンブラック、シリカ、炭酸カルシウム等の硬質充填剤が、ゴム流動時に研磨剤(ヤスリ)となって表面を摩耗させます。特にシリカ配合ゴムは摩耗を急進させます。また、型締めの繰り返しによるパーティングライン(P.L面)の潰れも起因します。
化学的腐食(アウトガスによる攻撃):フッ素ゴム(FKM)やニトリルゴム(NBR)の加硫時に発生する腐食性ガスが、金型表面に微小な穴(ピッチング)を形成します。荒れた表面にゴムが焼き付き、離型不良と傷の悪循環を生みます。
熱疲労破壊(ヒートチェックとカジリ):150〜200℃の加熱・冷却サイクルとプレス圧力により熱応力が蓄積し、可動部のカジリ・折損や、集中圧力がかかる「くい切り(ランド)」部の圧潰を引き起こします。
現場で「金型寿命(修繕期)」と判断する 4 つのサイン
バリの急激な増厚:P.L 面を軽微に研磨しても、すぐに隙間が再発する。
離型剤の効果消失:表面処理の剥離・摩耗により、焼き付きが頻発する。
寸法公差オーバー:キャビティの摩耗で製品が大きくなりすぎる。
微細クラックの発生:角部などの応力集中部位にヒビが入る。
金型寿命を極限まで延ばす設計
入れ子(ブッシュ)構造の積極採用:摩耗しやすい「くい切り部」やガスが溜まる箇所を独立パーツ化し、単体交換可能な構造にすることで復旧コストと停止時間を削減します。
最適化されたガスベントの配置:排気溝を正しく配置・計算し、腐食性ガスの滞留や表面腐食、製品の焼けを防ぎます。
成形材料に合わせた鋼材選定:腐食性材料にはステンレス系(SUS 系)耐食鋼、高充填材料には高硬度鋼(SKD 系等)を選定します。
段階別メンテナンスの実践
| メンテナンス段階 | 実施タイミング | メンテナンス内容 |
|---|---|---|
| 日常メンテナンス | 毎ショット・日次 |
温熱状態での表面清掃:温かいうちに専用クリーナーとウエスでモールドデポジットを拭き取ります。 離型剤の蓄積除去:角部に溜まったカスを定期的にブラッシングします。 確実な防錆処理:作業終了時、余熱がある段階で防錆スプレーを均一に塗布します。 |
| 定期メンテナンス | 規定ショット毎・月次 |
分解精密洗浄:日常清掃で落ちない頑固な汚れを除去します。 摺動(しゅうどう)部のグリスアップ:高耐熱・高荷重用グリスを給油し、カジリを防止します。 ボルトの増し締め:熱サイクルで緩んだボルトを再締め付けします。 |
| 大規模メンテナンス | 品質限界到達時 |
P.L 面の再研磨:パーティング面を研磨し密着性を回復させます。 メッキ・コーティングの再施工:被膜を剥離・再施工し、離型性を復元します。 |
代表的な金型洗浄技術の特性比較
| 洗浄技術 | メカニズム | メリット | 注意点 |
|---|---|---|---|
| 超音波洗浄 | 洗浄液中の超音波キャビテーションで汚れを剥離。 | 微細な隙間や不貫通穴も非接触で洗浄可能。 | 頑固な炭化デポジットの除去には時間がかかる場合がある。 |
| サンドブラスト | 微細な投射材を圧縮空気で吹き付けて清掃。 | 頑固な焼き付き・デポジットを短時間で強力除去。 | エッジを傷つけないよう、重曹や樹脂ビーズなどの柔らかいメディアを使用。 |
| ドライアイス洗浄 | ドライアイスペレットの熱衝撃と昇華体積膨張で剥離。 | 母材を傷つけずゴミが出ない。成形機に乗せたままのオンライン洗浄も可能。 | 導入およびペレットのランニングコストが高価。 |
長期保管における品質維持ノウハウ
「ハーフロック(わずかな隙間)」での保管:密閉による内部結露・錆を防ぐため、わずかに隙間を開けるか保護パッキンを噛ませて保管します。
床直置きの禁止と通気性の確保:床からの湿気を防ぐためパレット上に配置し、温湿度管理された棚で保管します。
予防保全と不具合解析の 4 ステップ
STEP1:現有データの詳細記録
製品写真、発生位置(キャビティ番号)、頻度、ショット数、成形条件、修繕履歴を記録。
STEP2:要因の切り分け
他キャビティ、別材料ロット、他成形機との比較テストを行い、金型起因か条件起因かを特定。
STEP3:金型側の実測と検証
測定機でキャビティ寸法、P.L 面平面度、ガイド部クリアランス、ベント状況を数値確認。
STEP4:修正および連続成形による再発確認
修正後、連続成形試験(数十〜数百ショット)を行い、熱飽和状態での精度を最終確認。
金型製作メーカーに求められるサポート姿勢
優れた金型メーカーは図面通りの加工にとどまらず、設計段階から「清掃しやすい流路」「ガスが留まりにくい構造」「入れ子化」「ポカヨケ構造」を提案します。さらに、納品時に「点検基準書」「清掃要領書」「交換部品表」を添付し、現場での保全環境までサポートします。
金型を「育てて長持ちさせる」生産パートナーとして
ゴム金型は消耗品ではなく、保全によって性能を維持・向上させる重要設備です。不具合は金型からのSOSサインであり、原因を正しく読み解いて適切な改修を重ねることで、金型はトラブルを起こしにくい「良い型」へと進化します。
無理な成形条件で押さえつけるのではなく、金型構造からの根本改善こそが製品品質の安定、歩留まり向上、寿命最大化への最短ルートです。
司ゴムグループは、金型の設計・加工から不具合解析、メンテナンス、改修まで対応し、ゴム成形品の品質安定と金型寿命の最大化をサポートいたします。
まずはお気軽にお問い合わせください。