
- 2026.10.28 技術情報 改善事例
-
【現場改善事例】作業時間の削減&不良率0%を実現した3つの治具と手法改善
熟練者にしかできない作業、なくならない手作業の工数、対策しても再発する不良――。
こうした現場の課題は、大がかりな設備投資ではなく、治具と作業方法の見直しで解決できることがあります。本記事では、司ゴムグループで実際に取り組んだ現場の改善事例を3つご紹介します。
事例1:バインド線カット治具の製作による作業時間削減
【改善前(課題)】
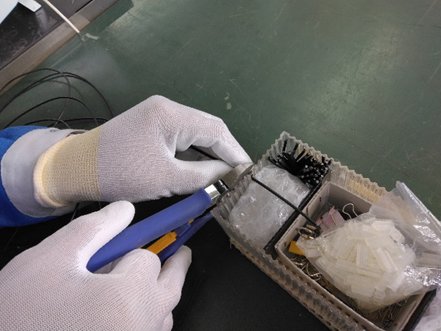
従来は、作業者がニッパーを用いて手作業でバインド線をカット・準備しており、カット作業にかかる時間の削減が課題となっていました。
・カット数:約3,680本/月(カットサイズ:10種類/数量ランダム)
・作業時間:246分/月(セッティング時間を除く)
【改善後(対策)】
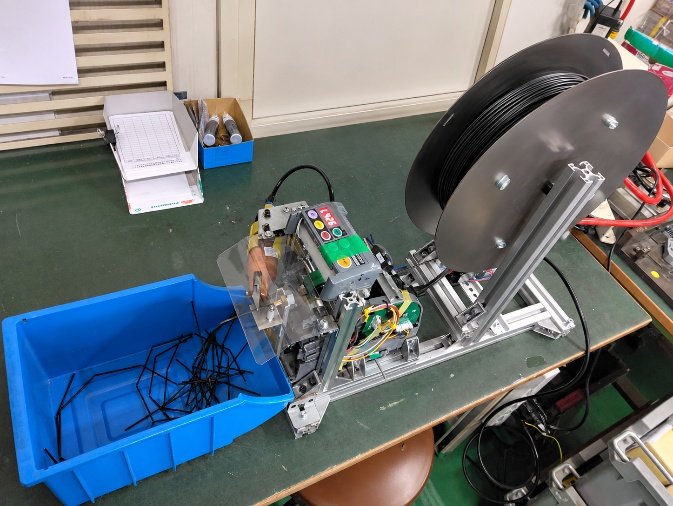
開発本部と連携し、専用の自動カット治具を製作しました。バインド線を治具にセットし、数量と長さ(目盛り)を入力するだけで自動切断が可能となり、作業者がニッパーでカットする時間を完全になくすことができました。
【改善効果】
手作業のカット時間:246分/月 → 0分/月(大幅な工数削減)
事例2:治具製作によるゴム成形品の脱型不具合低減と作業時間短縮
【改善前(課題)】
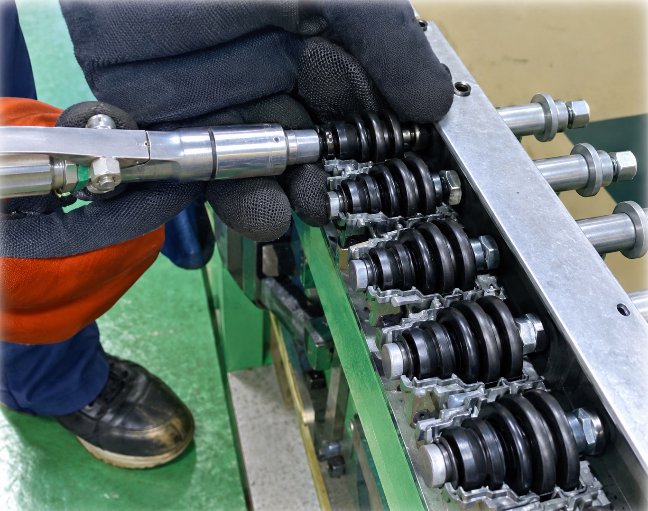
金型に凸形状があり、ストレートに抜けないため、脱型時にエアーを吹き込んで膨らませて取り出していましたが、以下の課題が発生していました。
・エアーの吹出量を誤ると製品が破裂するリスクがある
・熟練度によって作業工数に差があり、生産サイクルが安定しない
【改善後(対策)】
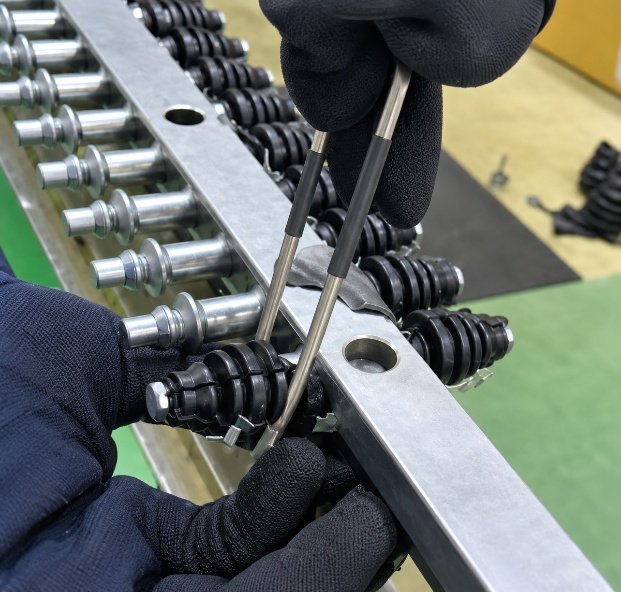
金型凸形状の径に合わせ、ステンレス棒でU字治具を自作・導入しました。エアーを使用せずスムーズに脱型できるようになり、誰でも安全かつ均一に作業できるよう改善しました。
【改善効果】
・脱型時間の短縮:脱型時間が半分以下(1個あたり7.5秒)に短縮
・生産性の向上:脱型時間短縮により金型温度の低下を防ぐことでサイクルが向上し、プレス回数が1日15回 → 20回(1.3倍)へ増加
・工数・不良率の削減:年間95時間の工数削減を達成。現場での不良率も8.3% → 0%に低減
・作業の標準化:熟練者に頼っていた作業が平準化され、作業者の負担軽減を実現
事例3:ゴム受けの設置による脱型時の「剥がれ不良」対策
【改善前(課題)】
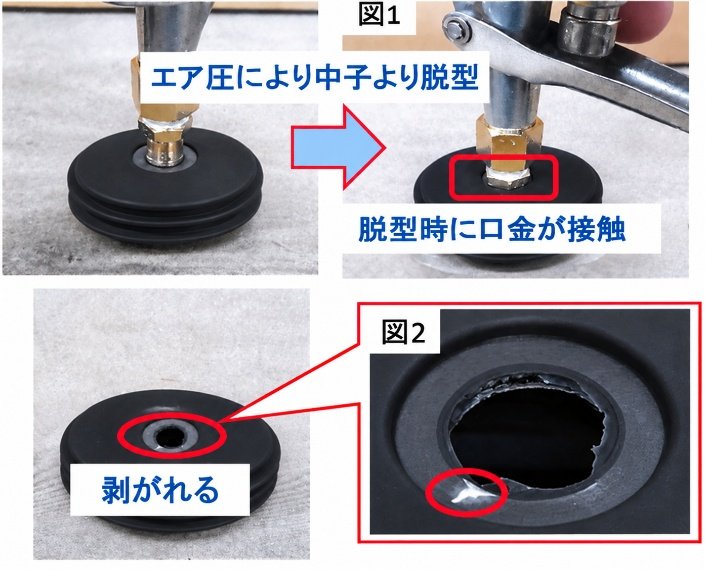
中子からの脱型時にエアー圧を利用していましたが、浮き上がった製品がエアガンの先端口金部に接触し、「剥がれ不良」が発生していました。
【改善後(対策)】
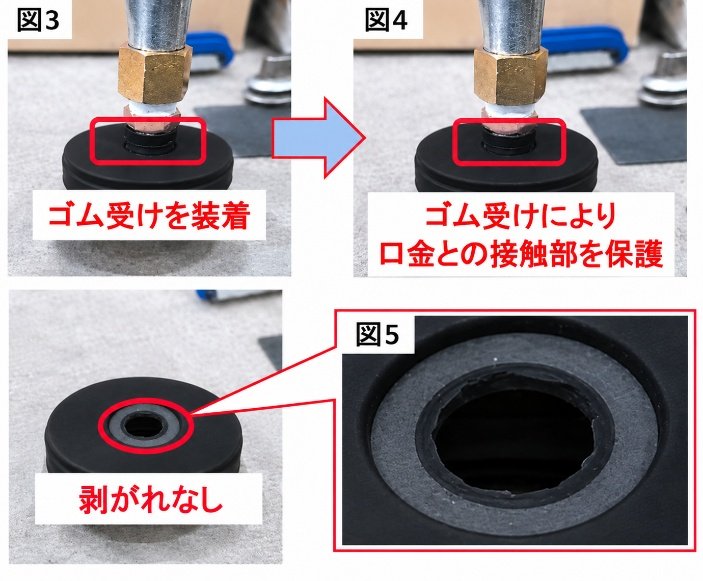
エアガン口金部先端に保護用のゴム受けを装着しました。エアー圧で製品が浮き上がった際も接触部位が保護され、接触による剥がれを物理的に防止しました。
【改善効果】
不良発生率:863個中52個発生していた剥がれ不良が0個(不良率0%)に改善
現場の課題に合わせた専用治具の開発もご相談ください
3つの事例に共通するのは、作業者の「慣れ」や「熟練」に頼るのではなく、治具と作業方法そのものを見直したことです。工数のばらつきや不良の再発は、多くの場合、人ではなく工程の構造に原因があります。
司ゴムグループでは、お客様により高品質な製品を安定してお届けできるよう、日々現場の改善活動に取り組んでおります。今回ご紹介した治具も、こうした改善活動の中で現場の課題から生まれたものです。
「手作業の工数を減らしたい」「熟練者に頼る作業を標準化したい」「不良がなかなか減らない」――そんなお悩みがあれば、ゴム成形品の設計・試作・量産から、工程に合わせた専用治具の開発まで、一貫してご相談いただけます。